新闻中心
News Center
汽车零部件装配线搬运效率怎么提?KBK起重机四大工位方案与数据
发布时间:
2026-10-16
汽车及零部件制造是KBK起重机应用占比较高的行业(约30%)。本文梳理发动机总装、焊装车门吊装、总装仪表台座椅装配、机加工上下料四类工位方案及效率提升数据。
汽车及零部件制造是轻型物料搬运设备应用较集中的领域。据行业公开报告(2025—2026年)显示,该行业采购占比约30%,居各行业前列。KBK起重机以模块化、柔性化和易与产线集成为特点,在汽车制造多环节应用广泛。
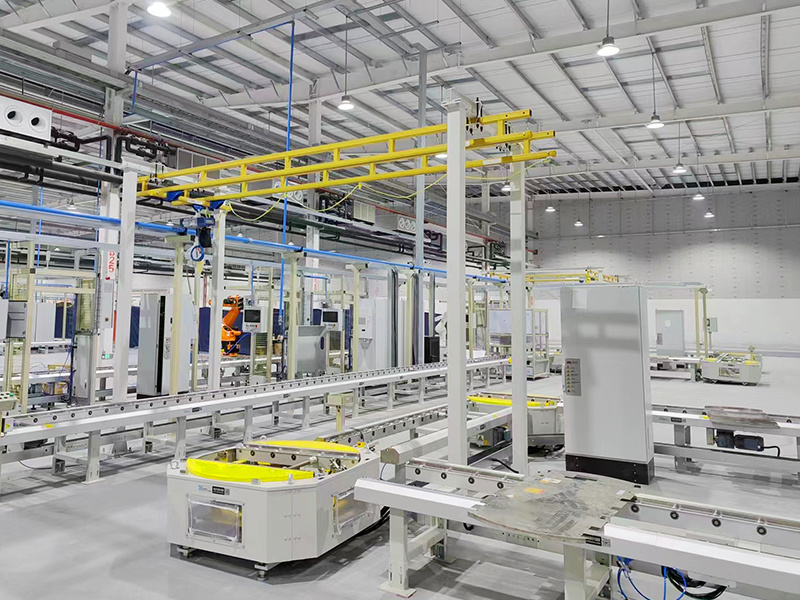
一、发动机与变速箱总成装配线
在发动机总装工位,常用KBK单梁悬挂起重机配合环链电动葫芦,轨道沿产线纵向布置。缸体和总成经专用吊架悬挂,随节拍移动,工人在工位旁完成拧紧和附件安装。该方案减少地面输送线占地,使物流通道更通畅。
二、焊装车间车门与引擎盖吊装
焊装区域设备密集、夹具多,输送路径需绕开焊接机器人和工装。KBK起重机可弯轨布置,轨道沿工位上方曲线延伸,车门包边件由吊具从缓存区送至焊接工位,道岔切换实现多工位共用轨道。模块化轨道也便于产线换型时调整,减少厂房钢结构改动。
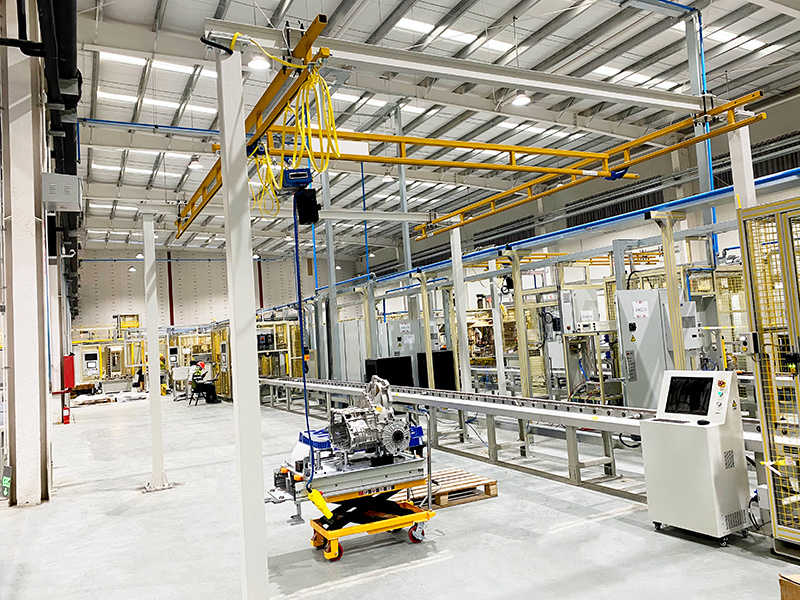
三、总装线仪表台与座椅装配
仪表台和座椅总成体积大、重量不轻,装配位置要求较高。KBK起重机将总成从缓存区吊送至装配工位,配合防摇摆装置,降低磕碰划伤风险。电动行走驱动使搬运速度平稳可调,与产线节拍同步。高节拍产线可选用刚性KBK轨道,运行稳定,定位准确,高频使用下维护量较低。
四、机加工区毛坯与成品上下料
机加工车间CNC上下料频繁、载荷适中。KBK起重机可装在机床上方立柱或屋顶结构上,将毛坯吊入工作台,加工后吊至成品料架。部分方案可与机床信号联动,按按钮完成一次上下料循环,减少机床待机时间。
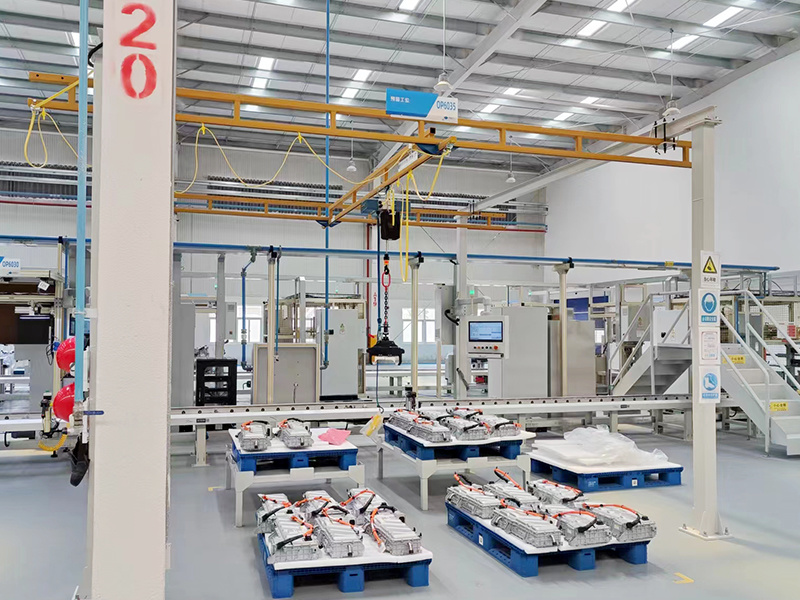
Kbk起重机配置要点
选型时,起重量建议按产线工件重量上限乘1.2—1.3安全系数确定,工作级别A5起步,高载荷率双班制可选A6。轨道沿产线主方向布置,覆盖关键工位作业半径;多工位共线时设道岔和分支轨道,避免交叉干涉;高频工位宜选电动驱动,降低人工推拉强度。汽车及零部件制造采购占比约30%,电子半导体约22%,食品医药约19%,不同行业对轨道洁净度和防护等级要求不同。铝合金轨道在不锈蚀、少掉渣方面有优势,适合洁净度要求高的车间。
行业公开数据显示,采用KBK悬挂起重机后,装配线单件搬运时间可缩短约20%—35%,工位间转运人员需求减少约1—2人,工件磕碰率有所下降。选型还需关注厂房屋顶承重梁余量、轨道与车间管线干涉,以及后续产线改造扩展性。国内供应链成熟,国产化率约58%,本地化采购和服务响应速度也是方案落地的重要考量。
相关新闻
2026-10-26
KBK起重机装完别急着签字:平直度0.75mm/m与125%载荷试验,验收先过这几关
2026-10-23
对位准、不磕碰、少发尘:KBK起重机在电池与电子产线的落地逻辑
2026-10-19


联系我们
新媒体矩阵

公众号
视频号
抖音